欢迎来到科尼乐官网! 销售热线:15253277366
发表于:2026.10.30
3D砂型打印正被越来越多铸造企业用于铸型、型芯的快速试制和小批量生产。很多用户都会把注意力放在打印设备和切片软件上,往往忽略了一个前提:砂料混得不好,打印设备再先进也救不回来。铺砂不匀、树脂分布不均、砂里带团块,反映到铸件上就是强度波动、表面缺陷、透气性异常。混砂环节,是3D砂型打印质量链条的第一环。

一.3D砂型搅拌的关键在哪里
3D砂型打印用砂通常由原砂、树脂粘结剂、固化剂组成,部分工艺还要加入附加剂。搅拌环节要同时做到四件事:
1.微量组分分散均匀。 树脂加入量一般只占砂重的百分之几,要让这么少的粘结剂均匀裹到每一粒砂上,靠普通的搅拌混砂设备搅拌远远不够,必须形成高强度、高剪切的复合流场。
2.砂粒不破碎。 砂粒一旦被打碎产生细粉,型砂流动性和透气性都会下降,铺砂时容易出现断层和密度波动。
3.温度可控。 树脂反应对温度敏感,混合过程温升过高会导致提前固化或性能漂移,直接影响砂型强度。
4.批次一致、卸料干净。 打印是逐层堆积工艺,每一批砂的性能差异都会累积到最终砂型上,批间一致性比单批均匀度更重要。
二.3D打印用砂和普通铸造用砂,搅拌要求差在哪
很多铸造企业原有的是粘土砂、树脂砂混砂设备,直接拿来对付3D打印砂并不合适,差异主要在三点:
粒度更细、级配更严。 3D打印用砂常用70/140目、50/100目等较细级配,细颗粒多、比表面积大,微量粘结剂要在更大接触面上分布均匀,混合难度成倍增加。
现场混配,不留缓冲。 普通覆膜砂是成品砂,进场即用;3D打印原砂+树脂是使用前现场混配,混匀即上机,没有二次周转机会,对单批次混合效率和稳定性要求更高。
工艺随砂种变化。呋喃树脂砂、碱性酚醛树脂砂、水玻璃砂对混合强度、加料时序、搅拌时间的要求各不相同,设备必须能适应不同工艺窗口,而不是"一锅混"。
三.3D砂型打印用混合机怎么选?
针对上述要求,选型时以科尼乐强力混合机为建议,重点看五个方面:
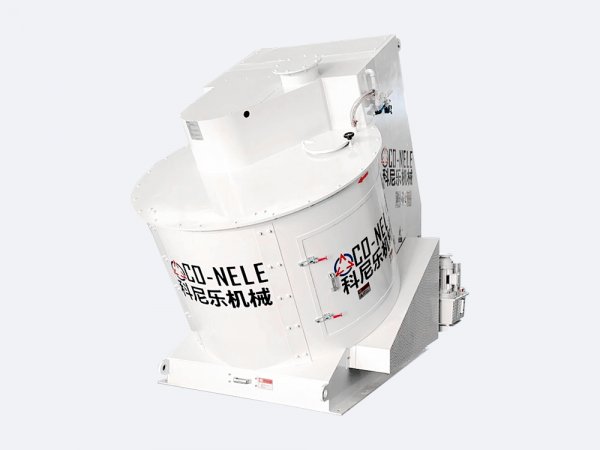
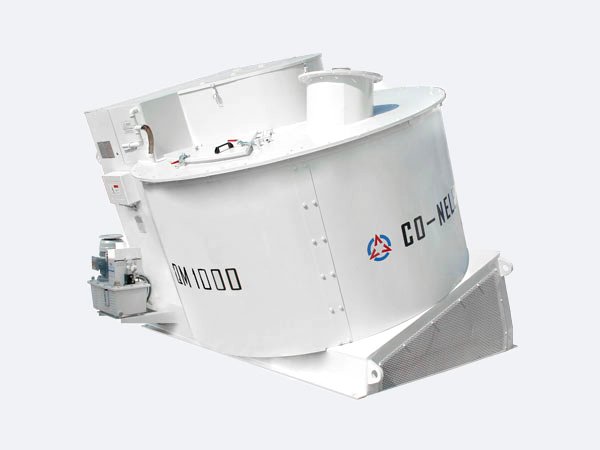
1. 混合结构。 科尼乐强力混合机采用高速转子与旋转料盘的组合设计,料盘与转子逆向运转,砂料在盘内被不断翻起、抛散,形成对流+扩散叠加的流场,微量树脂和固化剂能在短时间内达到宏观均匀。
2. 卸料干净程度。科尼乐强力混合机底部卸料、卸料门开合彻底,桶内残留量低,换批次不串料,这一点对多砂种切换的铸造车间尤其重要。
4. 批量与自动化衔接。从试制阶段的小批量到量产阶段的班产需求,设备规格要能配套;同时要考虑与打印线供砂系统的对接方式,减少人工转运。科尼乐强力混合机机型丰富,处理量1L覆盖7000L,全自动化生产,生产效率高。
科尼乐深耕混合设备20余年,持有140余项专利。针对3D砂型打印用砂,可依据客户的砂种、粘结剂体系和目标强度安排混合工艺试验,用实测数据确定转速、时间与加料方案,给出匹配的设备选型。混砂这一步做扎实了,后面的打印质量和铸件合格率才有根基。
上一篇
没有了
青岛科尼乐机械设备有限公司 www.co-nele.comCopyright © 2021 青岛科尼乐机械设备有限公司 All Rights Reserved. 鲁ICP备11017922号-1 Sitemap